

Dacă sunteți un furnizor mare de asamblare de metal ca noi – unul care construiește produse grele, de la piese de mașini industriale până la componente pentru automobile – știți că sudarea nu înseamnă doar „topirea a două bucăți de metal împreună”. Este o ambarcațiune reglementată, iar greșirea poate duce la defecțiuni structurale, pericole de siguranță și rechemari costisitoare. După 12 ani în acest joc, am învățat că omiterea sau înțelegerea greșită a codurilor și reglementărilor corecte nu este doar o greșeală, ci îți poate scufunda afacerea. Astăzi, dezvăluiesc regulile cheie de sudură care se aplică ansamblurilor metalice mari, plus modul în care le țesem în fiecare parte a fluxului nostru de lucru (inclusiv piesele personalizate pe care le facem, cum ar fi arborii de știfturi și porturile de admisie).
În primul rând, să începem cu elementele de bază: ansamblurile metalice mari sunt mult diferite de sudurile mici, unice. Vorbim de componente care țin mii de kilograme de presiune, se mișcă la viteze mari sau funcționează la temperaturi extreme, cum ar fiPlăcuțe de frână cu disc cu disipare a căldurii foarte eficienteconstruim pentru camioane grele, sauComponente auto personalizatecare merg în vehicule de înaltă performanță. Pentru acestea, regulile generice de sudare nu o taie; aveți nevoie de standarde adaptate dimensiunii, materialului și utilizării finale a ansamblului.
Cel mai mare lucru pe care cei mai mulți oameni din industrie îl cunosc este AWS D1.1, Codul de sudare structurală pentru oțel al Societății americane de sudare. Acest lucru nu este opțional dacă lucrați la ansambluri metalice mari utilizate în construcții, poduri sau echipamente industriale. AWS D1.1 acoperă totul: de la ce tipuri de electrozi puteți folosi până la modul în care inspectați sudurile. Pentru noi, atunci când sudăm plăci groase de oțel pentru un cadru transportor din fabrică, trebuie să urmăm pașii de presudare (cum ar fi preîncălzirea pentru a preveni fisurile), regulile secvenței de sudare (pentru a reduce deformarea) și testarea postsudare (scanări cu ultrasunete, nu doar o verificare vizuală). Dacă încurcăm chiar și o mică parte din aceasta, acel cadru transportor ar putea eșua la mijlocul funcționării, costând un client de milioane de timpi de nefuncționare.
Dar AWS D1.1 nu este unic pentru toate. Dacă lucrați la ansambluri din aluminiu, cum ar fi unele dintre elePort de admisie standard furnizat de producătorfacem pentru motoare marine, treci la AWS D1.2, codul pentru sudarea aluminiului. Aluminiul se comportă total diferit față de oțel – este mai predispus la porozitate, iar dilatarea sa termică este mult mai mare, așa că trebuie să vă ajustați parametrii de sudare (cum ar fi amperajul) pentru a evita deformarea. Am avut recent un client care a cerut un port de admisie personalizat din aluminiu și, dacă am fi omis AWS D1.2, acel port s-ar fi scurs sau s-ar fi fisurat în câteva săptămâni de la instalare. De aceea, instruim fiecare sudor cu privire la codul specific pentru materialul cu care lucrează - fără excepții.
Apoi este ASME BPVC, Codul pentru cazane și recipiente sub presiune al Societății Americane a Inginerilor Mecanici. Dacă ansamblul dvs. metalic mare va menține presiunea - rezervoare de gândire, țevi sau schimbătoare de căldură - acest cod nu este negociabil. ASME BPVC are reguli stricte privind calitatea sudurii, testarea materialelor și documentația. Anul trecut, am construit un set de recipiente sub presiune pentru o uzină chimică și a trebuit să transmitem fiecare specificație a procedurii de sudură (WPS) pentru aprobarea unei terțe părți. Chiar și cel mai mic detaliu, cum ar fi unghiul cordonului de sudură, trebuia să se potrivească cu ceea ce testasem deja. Ar putea suna ca o bătaie de cap, dar este ceea ce împiedică acele nave să explodeze. Și pentru context, acestea nu sunt reguli aleatorii – sunt construite din zeci de ani de date despre ceea ce funcționează și ce nu pentru echipamentele sub presiune cu mize mari.
De asemenea, nu putem uita de reglementările specifice industriei. Dacă produceți componente pentru industria auto, cum ar fi noastrePiese non-standard procesate la comandă-arborecare intră în transmisiile vehiculelor, trebuie să urmați IATF 16949, standardul pentru managementul calității auto. Acest cod nu acoperă doar sudarea, ci acoperă întregul lanț de aprovizionare, de la trasabilitatea materialelor până la formarea angajaților. De exemplu, fiecare sudor care lucrează la acești arbori de știfturi trebuie să fie certificat în conformitate cu procesul specific de calificare a sudorului IATF și trebuie să păstrăm evidența fiecărei suduri, a fiecărui lot de material și a fiecărei inspecții. Dacă intră auditorul unui client, putem extrage un fișier în 10 secunde cu toate aceste informații – fără să mai săpăm prin hârtie veche.
Un alt mare pentru echipamentele grele este ISO 3834, standardul internațional pentru cerințele de calitate pentru sudarea prin topire a materialelor metalice. Chiar dacă sunteți un furnizor din SUA, mulți clienți globali solicită conformitatea cu ISO 3834, deoarece este recunoscut în întreaga lume. Am preluat recent un proiect pentru o companie europeană de construcții și nici măcar nu ne-au luat în considerare până când nu vom obține certificarea ISO 3834. Acest standard asigură consecvența întregului proces de sudare: de la proiectare la execuție până la inspecție. Nu este vorba doar despre respectarea regulilor, ci despre a demonstra clienților că puteți livra piese de încredere de fiecare dată, indiferent unde se află.
Acum, iată partea pe care majoritatea furnizorilor o omite: nu este doar respectarea codurilor, ci le adaptează la fluxul dvs. de lucru. La magazinul nostru, nu avem doar un liant cu AWS D1.1 pe raft. Antrenăm fiecare sudor, chiar și noii angajați, cu privire la aceste coduri din prima zi. Facem și actualizări lunare, deoarece codurile sunt actualizate la fiecare câțiva ani, iar dacă încă folosiți o versiune 2015 în 2024, vă cereți probleme. De exemplu, cu câțiva ani în urmă, AWS D1.1 a adăugat noi cerințe pentru controlul distorsiunii pe ansamblurile mari din oțel, așa că a trebuit să ne adaptăm secvențele de sudare. În loc să sudăm câte o perlă lungă la un moment dat, acum folosim o secvență eșalonată care reduce distorsiunea cu 40% - economisindu-ne timp și reducând risipa.
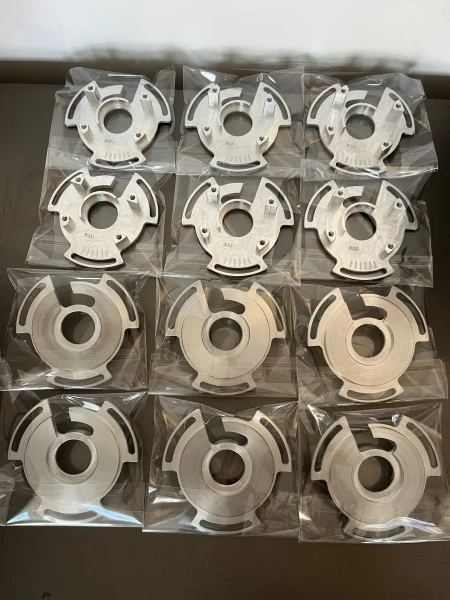
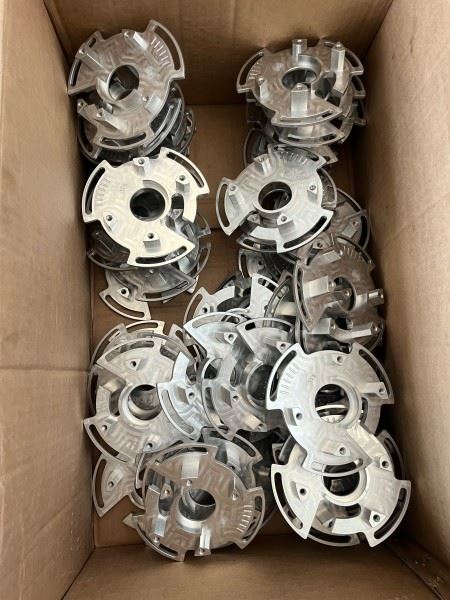
De asemenea, legăm aceste coduri de piesele personalizate pe care le facem. Ia-nePriză de aer de înaltă calitatecomponente pentru camioane comerciale. Aceste piese trebuie să reziste la vibrații și la temperaturi extreme (de la -40°F la 180°F), așa că respectăm atât AWS D1.2 (pentru aluminiu) cât și ISO 16750, standardul pentru condițiile de mediu auto. Am testat acele prize la un laborator terță parte și fiecare sudură a trecut testele de vibrații care simulau 160.000 de mile pe drum. Așa câștigăm afaceri repetate – nu doar îndeplinim coduri; le depășim pentru utilizarea finală specifică a fiecărui ansamblu.
Stai, hai să vorbim despre greșelile pe care le-am făcut (da, le-am avut) pentru a arăta cât de importante sunt aceste reguli. La început, ne-am angajat să fabricăm suporturi mari din oțel pentru o companie de echipamente agricole. Ne-am gândit că putem sări peste etapa de preîncălzire, deoarece oțelul avea „grosime de doar ½ inch”. Mare greșeală: sudura s-a crăpat în decurs de o lună de la instalarea consolelor pe tractoare. A trebuit să înlocuim toate cele 500 de suporturi, iar clientul nostru a pierdut 20.000 USD în timpul nefuncționării. Atunci ne-am dat seama: chiar și o mică abatere de la cod – chiar dacă crezi că „nu e mare lucru” – poate duce la pierderi uriașe. Acum, avem o listă de verificare pentru fiecare proiect care precizează exact codul care se aplică, toți pașii de pre-sudare și cerințele de inspecție. Nicio listă de verificare nu este ignorată.
O altă concepție greșită comună: reglementările sunt doar pentru companiile mari. Chiar dacă sunteți un furnizor mai mic, dacă lucrați la ansambluri metalice mari, trebuie să urmați aceste coduri. Clienții de astăzi, în special din industrii precum aerospațial, auto și mașini grele, vor cere dovada conformității. Dacă nu puteți furniza o certificare WPS sau de sudor, nu veți primi postul. De aceea, investim și în inspecții de la terți. Folosim laboratoare independente pentru a testa un eșantion din fiecare lot de sudură, astfel încât să le putem arăta clienților că nu facem curbe.
Să încheiem asta. Pentru ansamblurile metalice mari, codurile și reglementările de sudare nu sunt birocrație – sunt plase de siguranță. Îți protejează clienții, lucrătorii și afacerea. La magazinul nostru, respectăm AWS D1.1, D1.2, ASME BPVC, IATF 16949 și ISO 3834 și adaptăm aceste reguli fiecărui proiect, fie că este vorba despre un cadru structural de oțel, un vas sub presiune sau un personalizat.Piese non-standard procesate la comandă-arbore. Ne-am construit reputația respectând aceste coduri și de aceea clienții revin la noi pentru nevoile lor mari de asamblare metalică.
Dacă aveți nevoie de ansambluri metalice mari fiabile, conforme cu codul, de laComponente auto personalizatelaPlăcuțe de frână cu disc cu disipare a căldurii foarte eficiente— Suntem aici să vă ajutăm. Echipa noastră are certificările, experiența și atenția la detalii pentru a obține piesele corecte de prima dată. Luați legătura cu echipa noastră pentru a începe următorul dvs. proiect.
Referințe
- Societatea Americană de Sudare. (2020).Cod de sudare structurală - oțel (AWS D1.1).
- Societatea Americană de Sudare. (2019).Cod de sudare structurală - aluminiu (AWS D1.2).
- Societatea Americană a Inginerilor Mecanici. (2023).Codul cazanului și al recipientului sub presiune (ASME BPVC).
- International Automotive Task Force. (2022).IATF 16949:2016 Sisteme de management al calității.
- Organizația Internațională pentru Standardizare. (2021).ISO 3834:2021 Cerințe de calitate pentru sudarea prin fuziune.
- Organizația Internațională pentru Standardizare. (2019).ISO 16750:2019 Vehicule rutiere - Condiții de mediu și teste pentru echipamente electrice și electronice.